

不少采购在选UV平板机时都会纠结一个问题:同样是平台式打印,带视觉定位的机型和普通平板机,实际差别到底有多大?这个问题不适合只从参数表上找答案,更应该回到车间里的真实打印过程来看——工件怎么摆、喷头怎么走、偏差怎么产生、废品又出在哪。把这几个环节拆开,两类机器的分工和优势就清楚了。
一、常规平板机的干活方式与瓶颈
常规平板机的打印坐标固定在平台上,喷头按照预设的网格路径移动,工件需要人工摆放到对应位置并摆正。打印亚克力板、木板这类规则大幅面工件时,这样做问题不大;但换成小配件、异形件,或者一版上混排多种形状时,摆料环节就成了耗时大头,而且很依赖操作工的熟练程度。
一旦工件摆放有偏移,喷头仍按原来的坐标走,就会出现图案打偏、边缘错位;白墨、彩墨、光油多层套印时,各层对不齐的情况也更容易发生。批量越大,花在摆料上的人工和累积下来的废品就越明显。
二、视觉定位机型是怎么完成对位的
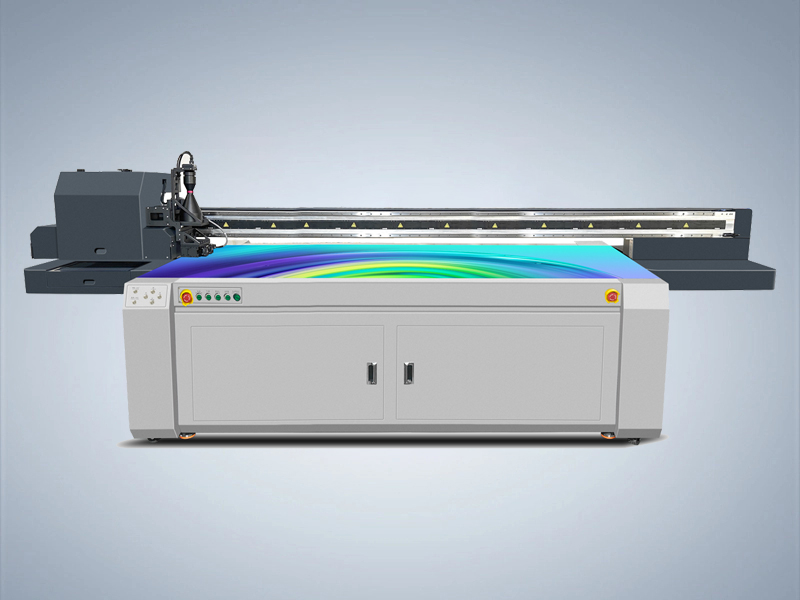
视觉定位机型在平台上方加装了CCD相机。正式打印前,相机先对平台拍照,软件逐件识别工件实际落在什么位置、偏转了多少角度,再据此自动换算、补偿每件工件的打印坐标。也就是说,工件不需要严格卡在预设格位上,允许存在一定摆放偏差,对位这一步由机器自己接了过去。
三、相比常规平板机的四项实际优势
对位不再完全依赖人手。位置和角度由相机识别完成,摆料允许一定偏差,对位环节对工人经验的要求随之降低,新手上手也更稳。小件、异形件批量打印更省人工。零散工件直接上板,机器逐件识别打印,省去逐件摆正校准的时间;遇到小批量、多品种、经常换款的订单,版面安排也更灵活。套印更稳,废品更少。每件工件的坐标都由识别结果补偿,白彩黑多层套色的对位偏差更小,打偏、错位造成的报废相应减少。平台空间利用更充分。工件不必严格对齐网格,可以错落排布,同一版面上能放下的件数往往更多。
四、选型时怎么判断更合适
常规平板机更适合大幅面规则板材、单件加工,或是长期生产同一类规则件的场景;视觉定位机型则更贴合异形件多、小件批量、混款混排、换款频繁的加工车间。选型时对照自己的工件形状、单件数量和换款频率来判断即可——既不必为用不上的功能多付成本,也不建议在杂件、小件居多的车间里省掉定位功能。把两类机器各自适合的加工场景想清楚,设备投入才能对应到真实的产能提升和废品率下降。
